Français
 English
 Español
 हिन्दी
 العربية
 Português do Brasil
 Русский
 日本語
 Deutsch
 한국어
 Türkçe
 Polski
 Tiếng Việt
 Italiano
 简体中文
Pourquoi éliminer les vibrations de l'outil lors de la coupe
En usinage ordinaire, l'usinage est réalisé par le mouvement relatif entre l'outil et la pièce. La formation des copeaux et des surfaces usinées consiste essentiellement à comprimer la matière de la pièce par l'outil, ce qui entraîne une déformation élastique et plastique et provoque la séparation des copeaux de la matière mère. En usinage ordinaire, où l'outil reste en place, le rôle de l'outil est double : l'arête de coupe et la surface de l'outil qui forme l'arête de coupe.
En raison de la pression élevée au contact de la lame avec la pièce à couper, celle-ci se décolle. La surface de coupe soutient et comprime la pièce pendant la coupe, favorisant ainsi cette séparation. En général, la formation de copeaux entraîne inévitablement une augmentation de la température de coupe, ce qui peut entraîner des phénomènes néfastes tels que l'usure de l'outil et des vibrations de coupe.

Principales raisons de réduire les vibrations
La vibration de l'outil de coupe pendant la coupe de la pièce nécessite que les trois conditions suivantes soient réunies simultanément :
1 la rigidité insuffisante du système de processus, y compris les outils de coupe, conduit à de faibles fréquences naturelles,
2 la coupe génère une force d'excitation externe suffisamment importante,
La fréquence de la force d'excitation externe est la même que la fréquence naturelle du système de processus, ce qui provoque immédiatement une résonance.
Les causes spécifiques des vibrations de coupe peuvent être les suivantes :
1la rigidité du montage est trop faible
2Différence de rigidité axiale de la pièce traitée.
3La longueur en surplomb de l'outil est trop longue.
La vitesse d'avance de l'établi est instable.
5. La vitesse de coupe est trop rapide, tandis que l'avance est trop lente. De plus, la profondeur de coupe n'est pas appropriée.
Comment éliminer les vibrations de coupe ?
Notre principe de base concernant l’élimination des vibrations de coupe est le suivant :
1réduire la force de coupe au minimum,
2pour améliorer autant que possible la rigidité statique du système d'outils ou du dispositif avec la pièce à usiner ;
3 pour créer une vibration à l'intérieur du porte-outil pour perturber la fréquence de vibration de la force de coupe externe, éliminant ainsi les vibrations de l'outil.

Utilisez des lames de coupe tranchantes pour réduire les vibrations de coupe
Les lames de coupe non revêtues sont plus tranchantes que celles revêtues. Si un revêtement est nécessaire, les lames à revêtement physique sont également plus tranchantes que celles à revêtement chimique. La passivation des lames peut également être sélectionnée entre 35 et 75 μm.

les profondeurs de coupe nécessitent l'utilisation d'un petit rayon d'arc de pointe
La valeur Δ R sur la figure représente la déformation élastique de la barre d'alésage. On constate que cette déformation est maximale lorsque la profondeur de coupe ap est égale au rayon de l'arc de la pointe de l'outil. À mesure que la profondeur de coupe augmente, la déformation du ressort n'augmente plus, mais diminue. L'effort de coupe radial FCN étant maximal à ap = r, une augmentation de ap ne fait qu'augmenter la résistance axiale, ce qui n'est pas la cause de la déformation élastique due aux vibrations de la barre d'alésage fine, et contribue ainsi à sa stabilité.

Par exemple, lorsque l’angle de la pointe de la lame reste inchangé à 0,8 mm
À mesure que la profondeur de coupe de la lame augmente, les vibrations des fraises ou des aléseuses fines tendent à être maximales lorsque la profondeur de coupe ap et le rayon de pointe (r = 0,8 mm) sont égaux. Lorsque la profondeur de coupe ap est supérieure au rayon de pointe r, les vibrations de la barre de coupe sont atténuées.

Pour l'alésage et le tournage de pièces d'arbre minces avec des barres d'outils minces, un outil d'angle de déviation principal de 90 degrés doit être utilisé
Qu'il s'agisse de tourner des arbres fins avec des outils de tournage cylindriques ou d'aléser des trous avec des barres d'outils fines, l'effort de coupe radial généré par l'outil avec un angle de déviation principal de 90 degrés est toujours le plus faible, tandis que l'effort axial généré par le tranchant de la lame est le plus important. Les fraises de tournage et d'alésage avec un angle de déviation principal de 45 degrés sont sujettes aux vibrations de coupe, car l'effort de coupe radial générant des vibrations est égal à l'effort axial. Avec des lames circulaires, l'effort de coupe radial est supérieur à l'effort axial, ce qui augmente le risque de vibrations.

Pour les fraises à tiges fines, les fraises à lame circulaire sont plus propices à la réduction des vibrations
La fraise est opposée à la fraise d'alésage. Plus l'angle de déviation principal est proche de 90 degrés, plus l'effort de coupe radial et les vibrations de la barre d'outil sont importants. Ainsi, pour le fraisage de surface de cavités profondes dans les moules, on utilise généralement une fraise à angle de déviation principal de 45 degrés. Si la profondeur de coupe est inférieure à 1 mm, on utilise souvent une fraise à lame circulaire ou une fraise à boulets.

La fraise à surfacer adopte des dents clairsemées et des fraises à distance inégale pour réduire les vibrations de fraisage
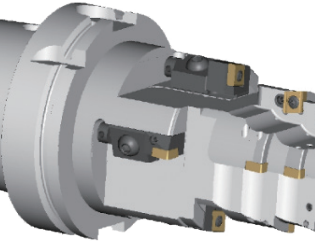
Le terme « dents » désigne les lames. Pour une fraise à surfacer de même diamètre, par exemple 100 mm, un disque à 5 lames génèrera certainement une force de fraisage inférieure de 50% à celle d'une fraise à 10 lames. En effet, une tête de fraise de 100 mm à 5 lames est à la fois une tête à dents clairsemées et une tête à 10 lames. Si l'espacement entre les lames est inégal, il s'agit d'une fraise à dents clairsemées et à espacement irrégulier. Ce type de fraise à surfacer présente non seulement une faible force de coupe, mais ne possède pas non plus de fréquence fixe pour stimuler la résonance dans le système de traitement.
Lors du perçage de trous internes, plus l'angle de la forme de la lame est petit, mieux c'est
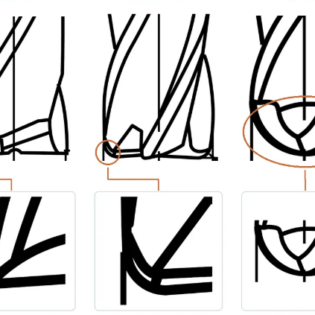
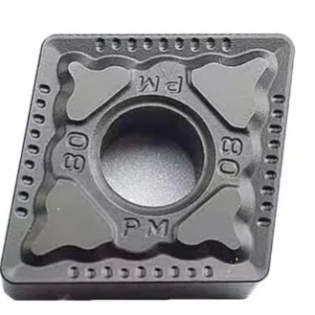
Comme illustré sur la figure, l'angle de déviation principal secondaire est important et la surface de contact entre l'arête secondaire et la surface usinée est réduite, ce qui rend difficile la transformation des vibrations en vibrations. Le risque de compression de l'arête secondaire est également faible. Par exemple, pour l'alésage de trous internes, l'angle de déviation principal de l'outil d'alésage est supposé être de 93 degrés, tandis que l'angle de déviation principal secondaire de la lame en CCMT est de 7 degrés, tandis que l'angle de déviation principal secondaire de la lame en DCMT est de 32 degrés. La coupe est beaucoup plus légère et plus rapide, mais la sécurité d'une lame avec un angle de coupe faible est faible.

Utiliser l'intégrale barre en carbure cémenté ou en acier allié pour améliorer la rigidité statique du porte-outil
De nombreux fabricants d'outils fabriquent des porte-outils en alliage dur intégral, ou en alliage, car ces matériaux présentent une résistance élevée à la compression. La résistance à la compression de l'acier allié est de 210 Gpa, tandis que celle de l'alliage dur intégral est de 900 Gpa, soit 2,5 fois supérieure à celle des porte-outils en acier.