简体中文
 English
 Español
 हिन्दी
 العربية
 Português do Brasil
 Русский
 日本語
 Deutsch
 한국어
 Français
 Türkçe
 Polski
 Tiếng Việt
 Italiano
新手操作数控机床时经常会发生碰撞。经常听到有人说不敲机器就学不会机床操作,这是一种非常错误且有害的观念。.
数控机床碰撞会对机床精度造成极大损害,且对不同类型机床的影响也各不相同。一般来说,刚性较弱的机床受到的影响更大,而刚性较强的龙门式机床在相同冲击力下受到的影响较小。如果机床是悬臂式结构,且主轴安装在旋转轴上,一旦发生碰撞,对机床精度的影响将是致命的。因此,对于高精度数控机床而言,必须彻底消除碰撞。只要操作人员严格控制相应的防碰撞措施,就能完全避免碰撞的发生。.
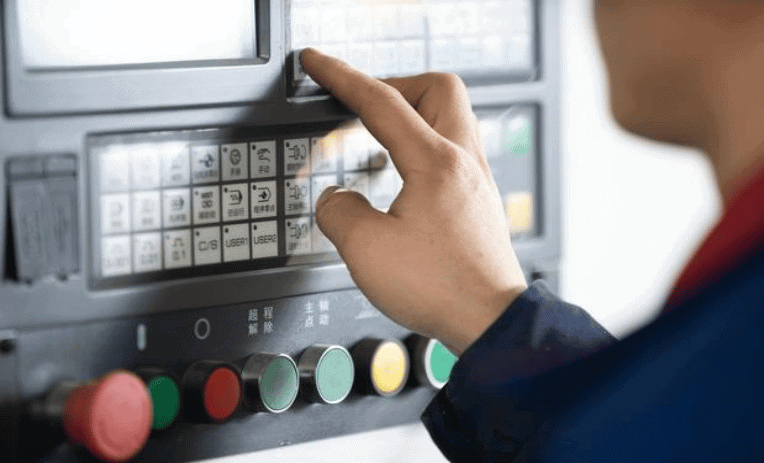
从加工操作流程的角度来看,数控机床加工可以分为编程、刀具设置和自动加工三个模块。其中,编程和刀具设置是加工操作的准备工作。编程是否正确、选择的切削参数是否合理以及刀具设置参数的输入是否准确,都会在实际加工中体现出来。因此,为了保证数控机床加工操作的精度,通常需要进行试加工,以检验数控机床自动加工是否存在问题。在试加工过程中,严格遵循“三看两需一停”的加工原则,可以大大减少机床操作中的碰撞问题。.
三个关于CNC凸起的观察
首先,看一下这个程序。
数控机床的所有操作均由程序指令控制。检查程序语句和程序名称后,找出存在的问题并及时纠正。检查程序时,为避免重复检查或漏检,应遵循一定的检查顺序:首先,从程序名称入手。由于完成基本的数控操作需要大量的程序指令才能停止控制,单片机系统中也会存储大量的程序文件,程序名称会自动降序排列,尤其要注意程序名称的后缀和程序格式;其次,检查程序片段。利用计算机软件仿真来检测详细程序语句中是否存在错误。如果语句编写的上位逻辑或下位逻辑存在问题,仿真软件会自动指出,以便程序员及时停止程序修正,直到运行程序中没有问题为止。.
其次,查看工件坐标。
屏幕上将显示当前刀具的机床坐标和工件坐标等详细信息。停止检测时,请注意将屏幕数值与实际刀尖位置进行比对,确保两者坐标值一一对应。由于机床夹具、刀具磨损等因素的影响,工件坐标往往存在一定的误差。如果误差超出规定范围,将会影响机床加工进度,并可能导致碰撞问题。因此,通过比对工件坐标,可以有效避免此类问题。.
第三,观察刀尖的位置
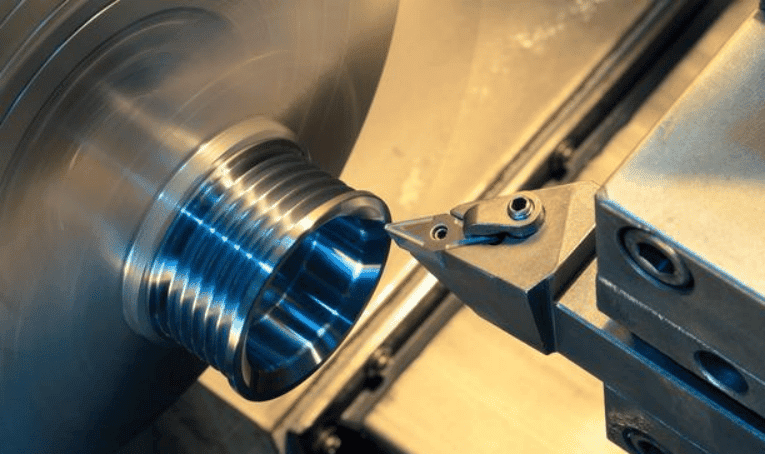
数控机床的加工和切削操作均由刀具完成,因此在停机检查时,应重点检查刀尖位置。刀尖使用一段时间后会出现磨损。在不影响机床加工质量的前提下,机床操作人员应定期调整刀具位置,避免刀具与工件或卡盘发生碰撞。此外,还需将刀尖的实际位置与屏幕上显示的数据进行比较。如果两者误差较大,也应停止加工操作,停机后取出刀具,重新安装并调整。.
关于数控凸块加工的两点说明
首先,单阶段执行
数控机床具有单级SBL执行功能。启用此功能后,每次单片机完成一个控制程序后,都会自动终止当前加工操作。需要数控机床操作员手动启动下一个程序才能继续加工。单级执行的优点在于,它为操作员提供了充足的检查时间,包括刀具检查、坐标检查和程序检查,从而大大降低了碰撞事故的发生。虽然单级执行会降低数控机床的加工效率,但它可以显著提高加工质量并防止碰撞问题,因此其整体加工效果更佳。.
第二,低倍率
通过调节数控机床的转速调节旋钮,降低刀具的进给速度,可以在刀具停止加工工件之前,检查刀尖位置与坐标显示值是否一致。如果两者不一致,则应及时停机,防止碰撞问题。尤其是在加工工件内孔时,很容易出现进给或退刀误差,这不仅会影响内孔的加工质量,还会导致工件内孔尺寸的严重偏差,并可能出现刀尖扎入和刀具碰撞等问题。因此,选择低倍率加工速度可以有效避免上述加工问题。.
一站式服务
准确地说,在自动加工过程中应该反复暂停。暂停后,操作员可以观察刀尖位置和屏幕坐标的显示,尤其是在切屑缠绕在工件或刀具上时,可以按下循环停止键,利用这段时间处理数控机床加工中出现的问题,从而避免因操作慌乱而导致错误。.
此外,操作人员在操作前应接受机床操作安全培训。每种类型的机床都应有相应的安全操作规程。操作人员应接受系统的操作和安全培训,并持有合格的工作许可证方可操作机床。操作前,应了解灭火器的位置并掌握其使用方法。机床的气压开关、输入电源开关和液压工作站的位置均应明确紧急停机方法。对于使用冷却油的磨床,灭火器应放置在距离机床三米以内。.